华岐镀锌方管来料加工,热镀锌方管切割打孔工艺要点
华岐镀锌方管凭借稳定的材质、均匀的热浸锌层,在幕墙、护栏、光伏支架、大棚骨架、钢结构框架等工程领域应用广泛。很多工程项目采购管材后,需要根据图纸进行定长裁切、螺栓孔开孔、异形槽加工等工序。针对华岐热镀锌方管来料加工、切割打孔,工艺控制直接决定成品精度与长期防腐性能,也是工程采购中容易忽视的环节。
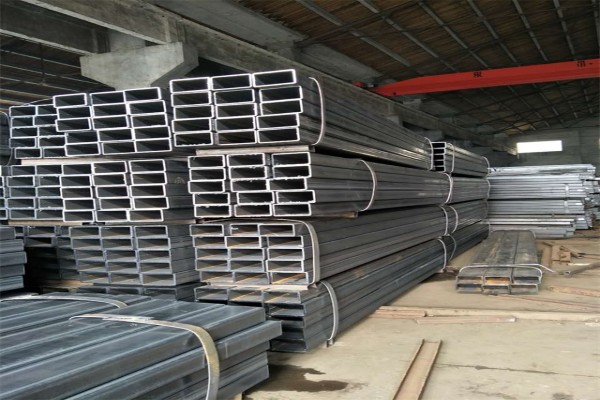
华岐热镀锌方管主流材质以Q235B为主,部分重载结构选用Q355B,规格覆盖20×20、40×40、50×50、60×80、100×100等多种方矩管,锌层符合国标GB/T 13912标准,具备良好的户外耐锈蚀能力。但镀锌层属于表面防护层,高温、不当切削很容易造成锌层灼伤、起皮脱落,如果加工工艺管控不到位,切口、孔位位置后期极易出现红锈,缩短构件使用寿命,尤其是雨水、潮湿、盐雾环境下风险更高。
来料加工接收管材时,首先要做好来料核验。核对管材品牌、规格、壁厚、长度,检查华岐镀锌方管表面是否存在漏镀、锌瘤、磕碰损伤,同时对照加工图纸标注孔位、孔径、切割尺寸、公差要求。批量加工前建议先做首件试样,确认尺寸、孔距、对角误差达标后,再开展批量生产,避免整批管材加工出错造成材料浪费。对于客户自带的华岐镀锌方管来料,支持单支、小批量以及大批量加工,兼顾试样加工与工程批量订单需求。
切割工艺上,加工热镀锌方管优先选用光纤激光切管、数控锯切工艺,尽量避开传统火焰气割。火焰切割高温范围大,会大面积灼烧周边锌层,裸钢区域大,后期防腐修复难度高。激光切割热影响区小,切口整齐,毛刺少,精度可以控制在毫米级,适合定尺切割、斜口切割、长槽、异形开孔;数控锯切适合常规直段裁切,成本更低,适合大批量简单定长下料。打孔加工分为数控冲孔与激光钻孔两种,冲孔适合统一孔径、大批量加工,一致性好;激光钻孔无需开模具,圆孔、长圆孔、异形孔都可以灵活加工,适合图纸复杂、孔型多样的钢结构配件、支架加工。
镀锌方管打孔有重要的结构原则:孔位尽量避开管材受力主截面,不要在方管正中受力位置密集开孔,防止削弱管材承载力;孔边距离管材边缘预留合理余量,减少开裂风险。加工过程中钻头、切割刀具要保持锋利,进给速度平稳,减少摩擦高温带来的锌层熔化、起皮。加工完成后,必须进行去毛刺处理,将端口、孔口锋利飞边打磨光滑,一方面方便现场装配,避免划伤施工人员,另一方面防止毛刺应力集中,长期受力产生裂纹。
切割、打孔之后的防腐修补,是华岐镀锌方管来料加工的关键一步。打磨干净切口氧化皮、锌渣,清理粉尘,然后使用富锌修补漆或者冷喷锌对裸露钢基层进行封闭,修补后的防腐性能接近原有热镀锌层。这一步在户外护栏、光伏支架、大棚骨架、市政景观工程中必不可少,如果省略修补工序,就算管材本身品质合格,孔口位置也会率先生锈,慢慢向外扩散,影响整个结构的使用年限。
在实际应用场景中,很多客户选择来料加工模式:自行采购华岐镀锌方管,送到加工中心进行切割打孔,按需加工成支架、连接件、护栏横管、幕墙副框、设备底座配件,直接运到工地装配,省去现场动火、开孔的麻烦,同时规避工地简易加工精度差、防腐处理不到位的问题。来料加工服务适合钢结构公司、装饰工程、大棚厂、护栏生产、光伏配套等客户,支持图纸定制,可同时配套折弯、倒角等附加工序。
*后简单总结,华岐热镀锌方管切割打孔来料加工,核心就是三点:选对低热量加工方式、严格控制孔位布局保障结构强度、加工后规范去毛刺与锌层修补。规范加工后的华岐镀锌方管构件,既能保留管材原有的耐腐蚀优势,又能精准匹配图纸安装尺寸,减少现场二次加工,提升工程施工效率。采购加工服务时,优先选择具备管材加工经验、了解热镀锌材料特性的加工方,避免因为工艺不当,浪费优质镀锌管材。
